2026.11.13
 Brancheninformationen
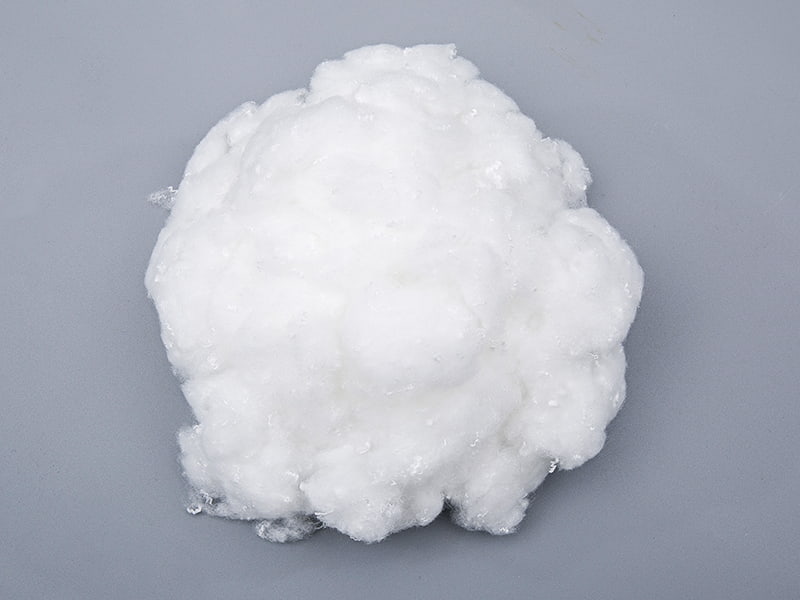
Ingenieure und Beschaffungsteams, die recherchieren Polyester-Stapelfaser In der Regel geht es darum, ein praktisches Problem zu lösen: Wie erhält man ein Garn oder eine Vliesstoffbahn, die zu vorhersehbaren Kosten zuverlässig funktioniert? Stapelfasern werden in definierte Längen geschnitten, geöffnet, gemischt und gesponnen oder zu einer Bahn geformt, was den Herstellern die Kontrolle über Mischungsverhältnisse, Garnhaarigkeit, Volumen und Griff gibt. Endlosfilamentgarne bieten Geschmeidigkeit, aber Stapelfasern bieten Flexibilität, und diese Flexibilität erklärt, warum sie zu einem Grundmaterial für Strick-, Web- und Vliesstofflinien geworden ist.
Polyester wird geschätzt, weil es Dimensionsstabilität, gute Rückstellung, schnelle Trocknung und ein breites Verarbeitungsfenster vereint. Es lässt sich mit Baumwolle, Viskose, Wolle oder anderen Synthetikstoffen mischen und läuft gut auf modernen Ring-, Rotor- und Luftdüsensystemen. Das Ergebnis ist ein Material, das in allem vorkommt, von Alltagsbekleidung bis hin zu Füll-, Hygiene- und Industrietüchern.
Die Produktion beginnt mit einer Polymerschmelze, die durch eine Spinndüse extrudiert, abgekühlt und gezogen wird. Durch das Ziehen werden die Polymerketten entlang der Faserachse ausgerichtet, was die Festigkeit erhöht und die Dehnung verringert. Durch die Hitzefixierung werden die Abmessungen dann fixiert, sodass die Faser bei der späteren Verarbeitung nicht unvorhersehbar schrumpft. Die Kräuselung wird mechanisch eingebracht und das Endloskabel schließlich auf die gewünschte Länge geschnitten.
Jeder Schritt hinterlässt einen Fingerabdruck auf der fertigen Faser. Das Streckverhältnis beeinflusst die Zähigkeit, die Thermofixierung steuert die Dimensionsstabilität und die Kräuselfrequenz hat großen Einfluss darauf, wie sich die Faser beim Kardieren verhält und wie sich das resultierende Garn anfühlt.
Die Feinheit wird üblicherweise als Denier ausgedrückt, die lineare Dichte eines einzelnen Filaments. Feinere Denier ergeben weichere und drapiertere Stoffe, während gröbere Denier steifere Strukturen mit mehr Volumen ergeben. Schnittlänge und Kräuselung müssen dann auf das Spinnsystem abgestimmt werden, denn eine Faser, die zu einer Kammgarnschnur passt, kann bei einem Kurzstapel-Ringgerüst zu Problemen führen.
| Schnittlängenbereich | Typisches Spinnsystem | Typische Endverwendung |
|---|---|---|
| 32 bis 51 mm | Kurzstapel-Ringspinnerei | Gestrickte und gewebte Stoffe |
| 51 bis 64 mm | Ring- oder Rotorspinnen | Baumwoll-Polyester-Mischgarne |
| 64 bis 76 mm | Woll- oder Kammgarnsysteme | Anzug- und Kammgarnmischungen |
| Über 76 mm | Spezial- und Schwergarnlinien | Teppichgarne und schwere Strukturen |
Bei diesen Bereichen handelt es sich eher um allgemeine Richtlinien als um feste Regeln. Die tatsächliche Auswahl sollte durch Probeläufe auf der jeweiligen Maschine bestätigt werden, da Walzeneinstellungen, Kardenbespannung und Luftfeuchtigkeit das optimale Fenster verschieben.
Lange Zeit dienten runde Fasern als Grundlage, aber geformte Querschnitte verändern die Art und Weise, wie eine Faser mit Flüssigkeit und Luft interagiert. Rillen, Lappen oder Hohlkanäle vergrößern die Oberfläche pro Gewichtseinheit und erzeugen Kapillarpfade entlang der Länge jedes Filaments. Wenn diese Fasern zu Garn und Stoff zusammengesetzt werden, werden die Kanäle zwischen ihnen zu Wegen, um Feuchtigkeit von der Haut wegzuleiten.
Der Feuchtigkeitsvorteil ergibt sich aus drei zusammenwirkenden Effekten:
Die Leistung hängt stark von der Konstruktion ab. Ein eng gedrehtes, dichtes Garn kann die Kanäle schließen, sodass der Vorteil bei Single-Jersey-Strickwaren und leichten Leinwand- oder Köperbindungen am deutlichsten sichtbar ist. Bei schweren Stoffen mit hohen Deckfaktoren kann der Unterschied geringer ausfallen, und Ausrüstungschemikalien können die Dochtwirkung entweder verstärken oder unterdrücken, weshalb Labortests zur Dochtwirkung an Fertigwaren aussagekräftiger sind als Faserdaten allein.
Typische Feinheitsspanne bei verschiedenen Stapelsorten
Gängiger Schnittlängenbereich für das Spinnen
Die Festigkeit bleibt auch nach Feuchtigkeitseinwirkung erhalten
| Eigentum | Was es beeinflusst | Was zu überprüfen ist |
|---|---|---|
| Feinheit (Denier) | Weichheit, Fall und Stoffgewicht | Datenblatt und Gegenprüfung durch Stichprobenmessung |
| Schnittlänge | Spinnbarkeit und Garngleichmäßigkeit | Längenverteilungsbericht |
| Crimpebene | Volumen, Kohäsion und Kardierverhalten | Crimphäufigkeit pro Längeneinheit |
| Hartnäckigkeit | Garnbruch und Haltbarkeit | Labortests an jeder eingehenden Charge |
| Färbbarkeit | Farbgleichmäßigkeit und Farbpalette | Färbeversuch mit dem vorgesehenen Verfahren |
| Feuchtigkeitstransport | Komfort und Trocknungsgeschwindigkeit | Dochtwirkungstest am fertigen Stoff |
Ein häufiger Fehler besteht darin, Fasern nur nach dem Preis pro Kilogramm zu vergleichen. Zwei Chargen mit identischem Nenn-Denier können sich sehr unterschiedlich verhalten, wenn ihre Längenverteilung oder Kräuselkonsistenz variiert. Die Abfrage von Verteilungsdaten und Abweichungsbereichen von Charge zu Charge verrät in der Regel mehr über das Verarbeitungsrisiko als ein einzelner Durchschnittswert.
Faserqualität führt nur dann zur Produktqualität, wenn sie durch den Prozess erhalten bleibt. Der folgende Ablauf zeigt eine vereinfachte Sequenz vom Polymer bis zur geschnittenen Klammer, wobei jede Stufe Variationen einführen oder entfernen kann.
Das Öffnen und Mischen der Ballen sollte auf eine gleichmäßige Durchmischung abzielen, bevor die Fasern die Karde erreichen. Fasern, die sehr fein oder stark gekräuselt sind, neigen bei zu niedriger Raumfeuchtigkeit zur Bildung von Nissen und statischer Aufladung. Viele Fabriken halten die relative Luftfeuchtigkeit in einem moderaten Bereich und überwachen sie kontinuierlich, da sich das elektrostatische Verhalten innerhalb einer einzigen Schicht merklich ändern kann.
Zeichenrahmen sind Orte, an denen Gleichmäßigkeit hergestellt wird oder verloren geht. Unregelmäßigkeiten des Faserbandes in diesem Stadium neigen dazu, sich später in Form von Variationen in der Garnfeinheit und dünnen Stellen zu bemerkbar zu machen. Die Beibehaltung konstanter Walzeneinstellungen und die Überprüfung des Bandgewichts in festen Abständen ist weitaus effektiver als die Behebung von Problemen in der Aufwickelphase.
Recyceltes Polyester hat sich für viele Spinnereien und Verarbeiter von einer Nischenoption zu einer Mainstream-Option entwickelt. Käufer fragen heute nicht nur nach der Leistung, sondern auch nach der Herkunft der Rohstoffe, der Rückverfolgbarkeit und den Umweltansprüchen eines Produkts. Die nützlichste Art der Bewertung recycelte Polyesterfaser besteht darin, die tatsächlichen Kompromisse von der Marketingsprache zu trennen.
Für Mühlen, die eine neue Quelle evaluieren, ist eine Pilotmischung im Bereich von zehn bis zwanzig Prozent Recyclinganteil ein üblicher Ausgangspunkt. Es ermöglicht dem Team, das Verarbeitungsverhalten und die Farbkonsistenz zu beobachten, ohne die gesamte Linie festzulegen, und generiert die für eine fundierte Entscheidung erforderlichen Daten.
Bei jeder Endverwendung wird den Faserattributen ein unterschiedliches Gewicht beigemessen, sodass dasselbe Material auf sehr unterschiedliche Weise spezifiziert werden kann. Die folgende Tabelle fasst zusammen, wie sich die Prioritäten von einer Anwendung zur anderen verschieben.
| Bewerbung | Prioritätsattribut | Typischer Faseransatz |
|---|---|---|
| Gestrickte Sportbekleidung | Feuchtigkeitstransport and softness | Feiner Denier mit geformtem Querschnitt |
| Gewebtes Hemd | Formstabilität und leichtgängiger Griff | Mittlerer Denier mit geringer Kräuselung |
| Socken und Strumpfwaren | Abriebfestigkeit und Erholung | Mischungen mit elastischem Garn |
| Vliestücher | Loft- und Bindungsreaktion | Gleichbleibende Länge mit kontrollierter Kräuselung |
| Füllung und Isolierung | Massenwiederherstellung nach der Komprimierung | Gewellte oder hohle Strukturen |
Die praktische Implikation besteht darin, dass die Spezifikation vom fertigen Produkt und seinen Verschleißbedingungen ausgehen sollte und nicht von einer Katalogbeschreibung. Eine Faser, die in einem leichten Strick gut funktioniert, kann in einem schweren Webstoff, bei dem Deckkraft und Steifigkeit wichtiger sind, unnötig oder sogar kontraproduktiv sein.
Ein strukturierter Ansatz reduziert das Risiko kostspieliger Wiederholungen. Die folgende Reihenfolge hat sich für technische Teams als nützlich erwiesen, die vom Konzept zu einer zuverlässigen Produktionsspezifikation übergehen müssen.
Die meisten dieser Probleme haben eine gemeinsame Ursache: Abweichungen, die nicht gemessen wurden. Durch die Einrichtung einfacher Eingangskontrollen und die Erfassung von Prozessdaten werden intermittierende Mängel zu beherrschbaren Parametern.
Die Schnittlänge bestimmt, wie sich Fasern überlappen und im Garn binden. Längere Fasern ergeben im Allgemeinen stärkere, glattere Garne, sie erfordern jedoch Maschinen, die damit umgehen können. Kürzere Fasern sorgen in bestimmten Systemen für mehr Zusammenhalt, können jedoch die Haarigkeit erhöhen, wenn die Drehung nicht ausreicht.
Die Leistung kann vergleichbar sein, wenn der Recyclingprozess und die Sortierung gut kontrolliert werden, es sind jedoch Unterschiede in der Zähigkeit, Farbe und Konsistenz möglich. Die Äquivalenzprüfung jeder neuen Quelle ist die zuverlässigste Methode zur Bestätigung der Eignung.
Ein vollständiges Datenblatt sollte Denier, Schnittlänge und deren Verteilung, Kräuselhäufigkeit, Zähigkeit und Dehnung, Informationen zur Färbbarkeit sowie alle relevanten Zertifizierungen oder Rückverfolgbarkeitsaufzeichnungen enthalten. Daten auf Chargenebene sind wertvoller als ein einzelner Nennwert.
Nicht automatisch. Der Nutzen hängt von der Stoffkonstruktion, der Passform des Kleidungsstücks und dem Aktivitätsniveau des Trägers ab. Bei dichten oder schweren Stoffen kann der Unterschied gering sein, daher sollte die Dochtwirkung am fertigen Produkt überprüft werden und nicht anhand von Faserdaten angenommen werden.
Ballen sollten in einer sauberen, trockenen Umgebung mit stabiler Temperatur und Luftfeuchtigkeit aufbewahrt werden. Eine längere Einwirkung von Feuchtigkeit oder direkter Sonneneinstrahlung kann sich auf Handhabung und Farbe auswirken. Daher ist die Rotation „First-In, First-Out“ eine sinnvolle Praxis für alle Lagerbestände, die über einen längeren Zeitraum aufbewahrt werden.
Die Emon-Technologie ist bereit, sich mit Ihnen aufrichtig zu verbinden, für Win-Win-Ergebnisse zusammenzuarbeiten und Brillanz zusammen zu schaffen!
Tel: +86-512-63679088
Email: [email protected]
[email protected]
[email protected]
[email protected]
[email protected]
Add:Südlich des National Highway 318, Miaotou Dorf, Meiyan, Wujiang, Jiangsu
Copyright © Suzhou Emon New Material Technology Co., Ltd. All rights reserved.